Un col de manteau n’est pas simplement un morceau de tissu plié. Il s’agit d’un élément structurel porteur qui doit conserver sa forme malgré des années d’usure, des nettoyages à sec répétés et d’innombrables cycles de pliage. Le type de col choisi par un créateur détermine le système d'entoilage qui le supporte, la séquence de couture, les tolérances de pressage et la structure de coût finale du vêtement.
Depuis près de trois décennies, notre usine de Rugao, en Chine, produit des entoilages tissés et non tissés pour les fabricants de manteaux en Europe, en Amérique, en Corée du Sud et en Asie du Sud-Est. Pendant ce temps, notre équipe technique a évalué des milliers de constructions de cols dans tous les principaux styles. Ce guide distille ce que nous avons appris sur les six principales catégories de cols de manteau, comment chacun se comporte structurellement et quels matériaux d'entoilage produisent la ligne de rouleau la plus propre, l'encoche la plus ferme et la mémoire de forme la plus durable.
Les règles qui suivent s'appliquent aussi bien à la production industrielle de manteaux qu'au travail en petit atelier. Si vous êtes un ingénieur textile, un responsable du contrôle qualité ou un spécialiste de l'approvisionnement à la recherche de matériaux d'entoilage dont les performances sont prévisibles dans les conditions de production , les informations ci-dessous vous aideront à prendre de meilleures décisions.
Les principaux types de cols de manteau en un coup d'œil
Six familles de cols dominent la conception contemporaine des manteaux. Le tableau ci-dessous les compare sur cinq facteurs les plus importants dans la fabrication : la silhouette, la rigidité structurelle, les applications courantes et la direction dans laquelle l'entoilage doit fonctionner.
| Type de collier | Silhouettes | Niveau structurel | Styles de manteaux typiques | Direction d'entoilage |
|---|---|---|---|---|
| Col cranté | Encoche étagée à la jonction du revers | Moyen | Blazers, trench-coats, manteaux de voiture | Moyen-weight woven fusible |
| Revers de pointe | Conseils de revers pointés vers le haut | Élevé | Smokings, pardessus formels, manteaux à double boutonnage | Toile ferme ou entoilage de cheveux |
| Col châle | Courbe continue, pas d'encoche | Rouleau souple | Vestes de soirée, manteaux peignoirs, manteaux cardigan | Tissé ou non tissé doux coupé en biais |
| Col Mandarin | Bande de support verticale fermée | Colonne ferme | Manteaux minimalistes, vêtements de travail, vêtements d'extérieur d'inspiration asiatique | Non-tissé ferme et autoportant |
| Collier convertible | Portable ouvert ou fermé | Polyvalent | Manteaux décontractés à semi-formels | Tissé à stabilité équilibrée |
| Col Polo | Bande souple courte | Détendu | Manteaux de week-end, vestes de sport | Léger ou sans entoilage |
Ces classifications sont importantes car les fournisseurs d'entoilage classent les produits en fonction du poids, de la densité de tissage, du type d'enduction et de la rigidité. Faire correspondre la famille de colliers aux spécifications d'entoilage correctes évite des retouches coûteuses lors de la fusion et du pressage.
Cols à revers structurés : encoche et pointe
Les revers crantés et en pointe sont l'épine dorsale de la conception de manteaux sur mesure. Les deux comportent un revers qui se replie vers l’extérieur à partir de la poitrine et un col qui s’enroule autour de la nuque. Ce qui les distingue est la forme de la ligne de la gorge et la direction de la pointe du revers.
Col cranté
Le col cranté présente une découpe étagée au point où le col rejoint le revers. Cela crée l'ouverture familière en forme de V au niveau de la poitrine, qui attire le regard verticalement et fait paraître le porteur plus grand et plus étroit. Le col cranté est un choix par défaut pour les blazers à simple boutonnage, les trench-coats et les pardessus décontractés.
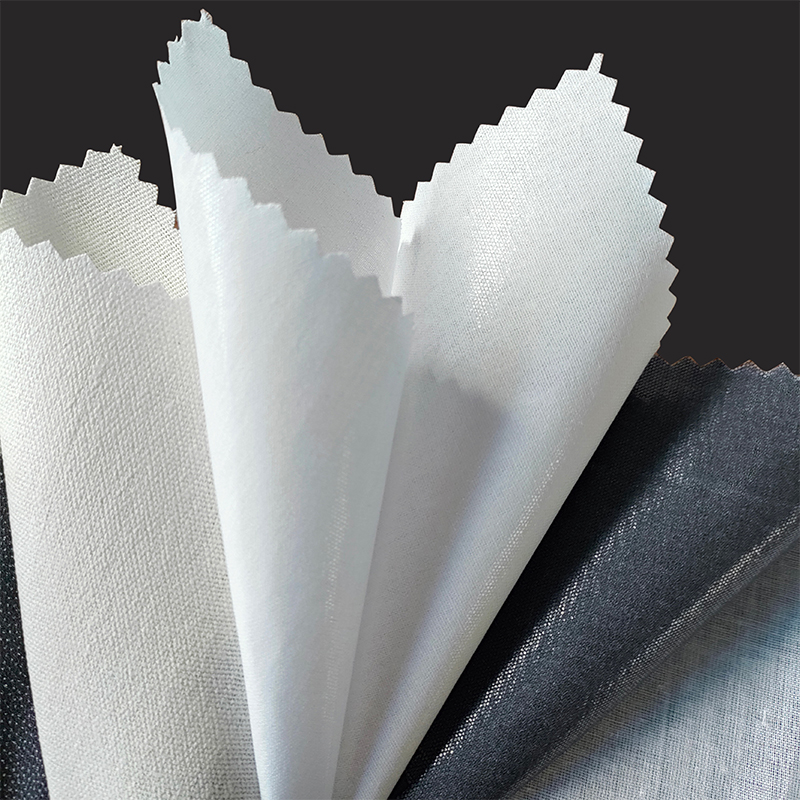
Du point de vue de la fabrication, l'encoche ajoute une complication critique : deux lignes de pliage qui se croisent doivent s'aligner parfaitement. La ligne de rouleau du revers et la ligne de rupture du col se rejoignent au niveau de l'encoche, et toute incohérence dans la rigidité de l'entoilage de chaque côté de cette jonction entraînera l'ouverture ou le pliage inégal de l'encoche. La pratique de l'industrie exige une entoilage tissé thermocollant de poids moyen, généralement compris entre 40 et 70 g/m², enduit d'adhésif, fusionné à 150 à 160 °C pendant 12 à 15 secondes , pour stabiliser le revers sans le transformer en planche.
Revers de pointe
Les revers en pointe sont coupés de manière à ce que les pointes du revers s'inclinent vers le haut vers l'épaule, créant une impression visuelle large et autoritaire. Il s'agit du revers standard pour les manteaux à double boutonnage, les smokings et les pardessus formels. L'orientation vers le haut signifie que le revers doit résister à l'attraction gravitationnelle lorsque le manteau est ouvert. Sans doublure ferme, la visière s'affaissera après une saison d'usure.
Pour les revers en pointe, des entoilages en toile ou en cheveux avec un module de rigidité plus élevé sont recommandés. Ces produits combinent généralement une base de coton ou de laine avec un revêtement adhésif discontinu qui permet au revers de rouler doucement dans le tiers supérieur tout en restant ferme au niveau de la pointe. La rigidité à la flexion cible pour un revers en pointe dans un revêtement en laine de 350 g/m² est d'environ 30 à 50 % de plus que ce qu'exige un revers cranté dans le même poids de tissu.
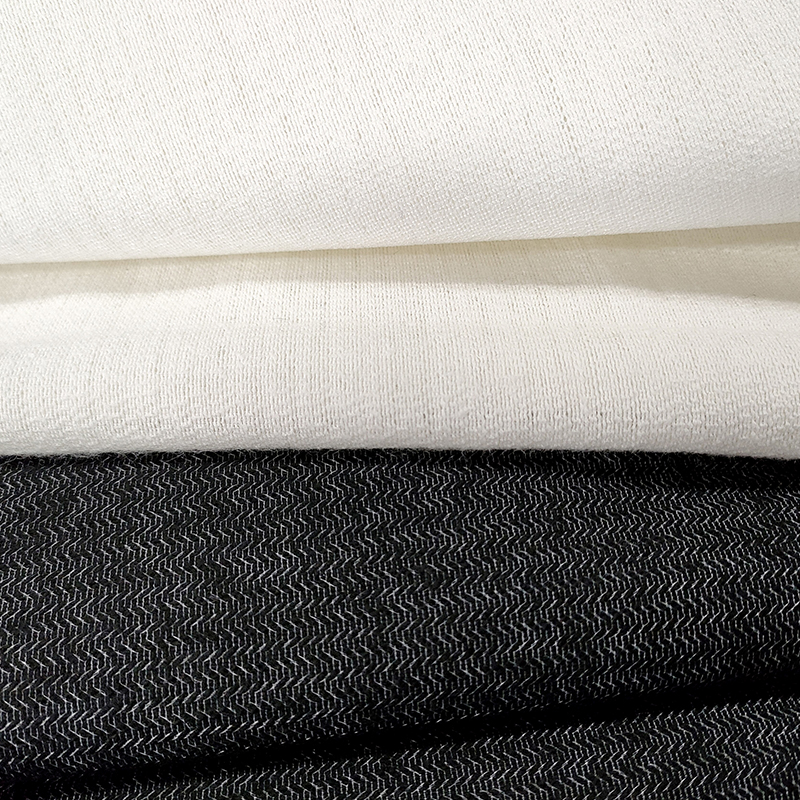 Entoilage en toile et cheveux pour revers à pointe structurés Cette catégorie d'entoilage offre la rigidité à la flexion plus élevée nécessaire pour les revers en pointe dans les revêtements en laine épaisse, aidant le revers à rouler doucement tout en restant ferme au niveau de la pointe. Voir le produit →
Le col châle : concevoir un rouleau continu
Le col châle est une bande continue qui s'enroule de l'arrière du cou jusqu'à la poitrine avant et se termine au point de boutonnage naturel. Il n’y a aucune encoche, aucune jonction de revers et aucune rupture dans la ligne visuelle. C’est le col des smokings, des manteaux-robes et de nombreux pardessus minimalistes modernes.
Parce que le col châle s'enroule plutôt que de se plier, il impose des exigences uniques en matière d'entoilage. La ligne de rouleau se forme en empilant des couches de tissu : le tissu extérieur, l’entoilage et le tissu sous le col. Chaque couche doit avoir un comportement de flexion compatible, sinon le rouleau dérivera vers l'intérieur ou vers l'extérieur pendant l'usure.
L’erreur la plus courante dans la construction d’un col châle est de couper l’entoilage dans le sens du fil droit. La bonne méthode consiste à couper l'entoilage du col châle sur le vrai biais à 45 degrés de sorte que l'entoilage épouse la ligne de rouleau incurvée sans se froisser. Une doublure tissée grattée ou brossée est particulièrement efficace car le velours de fibres adhère au tissu extérieur et empêche les couches de se déplacer pendant la fusion et le pressage.
En pratique, pour un col châle dans un tissu de 300 à 400 g/m², nous préconisons un entoilage gratté coupé en biais avec un grammage fusionné de 55 à 75 g/m² , pressé à 155 °C sous une pression de 3,5 à 4,5 bars pendant 12 secondes. Cette combinaison produit le bord avant doux et roulé et le soutien ferme de la nuque dont un col châle sur mesure a besoin.
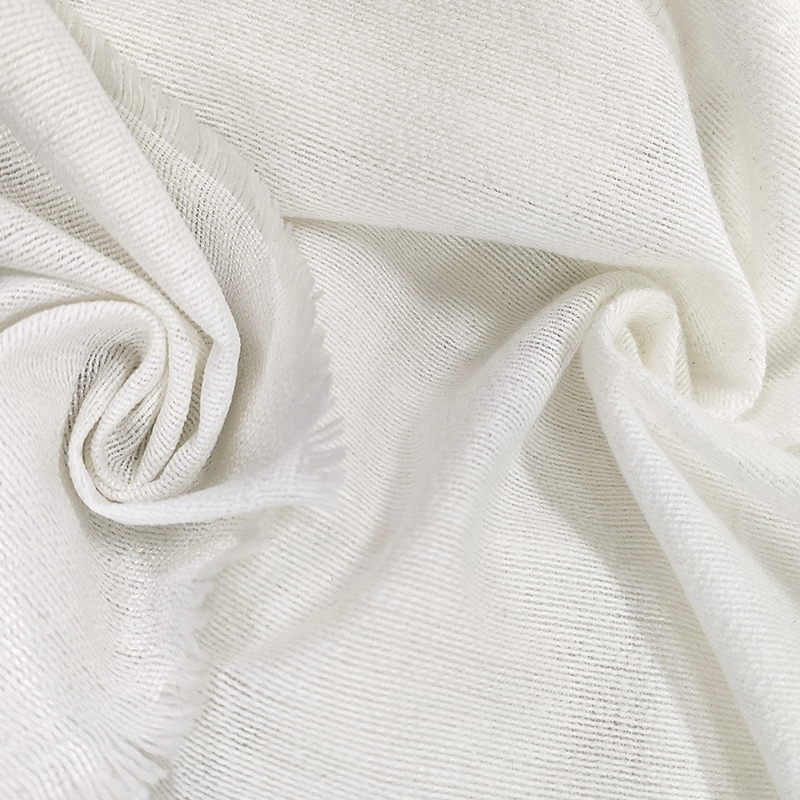 Entoilage nappé pour cols châle roulés doux Recommandée pour les cols châle en tissus d'épaisseur moyenne, cette doublure grattée coupée en biais fusionne à température et pression contrôlées pour créer un bord avant doux avec un soutien ferme de la nuque. Voir le produit →
Colliers montants et mandarins : la bande verticale
Les cols mandarin et montants sont des bandes verticales qui entourent le cou sans se replier. Ils apparaissent dans des manteaux minimalistes, des vêtements de travail et des vêtements d'extérieur d'influence asiatique. Le col tient debout tout seul, ce qui signifie que l'entoilage doit fournir une résistance à la compression dans le sens vertical plutôt qu'à la flexion le long d'une ligne de pliage.
La dimension critique est la hauteur du col, qui va de 3 cm pour un style à bande basse à 6 cm ou plus pour un col montant spectaculaire . Au fur et à mesure que la hauteur augmente, l'entoilage doit devenir progressivement plus rigide pour éviter que le collier ne se déforme lorsque le porteur tourne la tête. Pour les colliers de plus de 5 cm, un système d'entoilage double couche est souvent nécessaire : un thermocollant ferme sur la couche extérieure et un stabilisateur plus léger et plus doux sur la couche intérieure pour amortir le cou.
Les entoilages non tissés fonctionnent bien dans cette application car ils offrent une rigidité uniforme dans toutes les directions. Un non-tissé thermolié ou chimique à 60 à 90 g/m² fournit suffisamment de corps pour la plupart des colliers montants. Pour les revêtements de laine plus épais au-dessus de 450 g/m², une doublure tissée enduite de résine avec une densité de chaîne élevée est le choix le plus sûr, car elle empêche le col de s'étirer sur toute sa longueur lorsque le vêtement est tiré par-dessus la tête.
La température de fusion des cols montants mérite une attention particulière. Étant donné que l’entoilage doit adhérer sur une zone incurvée étroite, il est vulnérable au soulèvement des bords. Nous conseillons un pressage en deux temps : un premier à 160 °C pendant 10 secondes, puis un deuxième pressage à 145 °C pendant 8 secondes une fois le col plié et surpiqué. Cette approche en deux étapes verrouille mieux la forme qu’une simple presse à chaud.
Cols convertibles et polo : la flexibilité dès la conception
Les cols convertibles sont conçus pour être portés soit ouverts avec les boutons supérieurs défaits, soit fermés avec le col plié à plat. L'entoilage doit donc accueillir deux mémoires de forme différentes sans marques de contraintes visibles. Ceci est obtenu en utilisant un entoilage tissé avec une stabilité équilibrée en chaîne et en trame, généralement une construction à armure toile avec une densité de fil égale dans les deux sens.
Les cols polo, en revanche, sont des bandes courtes qui utilisent un tissu côtelé doux, une structure tricotée ou un tricot double spongieux et nécessitent peu ou pas d'entoilage. Lorsque le tissu extérieur est trop lâche pour maintenir le pied de col droit, un non-tissé très léger à 20 à 35 g/m² est fusionné juste à la face intérieure du col pour stabiliser le pli sans compromettre le drapé.
Les concepteurs doivent noter que les cols convertibles des manteaux d'extérieur imperméables ou doublés nécessitent des adhésifs d'entoilage résistants à l'eau. Les résines fusibles polyamide standard ramollissent à environ 120 °C , et des lavages répétés à 40 °C peuvent progressivement affaiblir l'adhérence. Un adhésif copolyamide à point de fusion plus élevé, fondu entre 165 et 170 °C, confère au collier une meilleure durabilité au lavage sans augmenter la rigidité.
Comment le type de collier dicte la sélection de l’entoilage
Choisir l’entoilage par type de col est plus fiable que choisir uniquement par type de vêtement. Le col est la partie du manteau la plus exigeante en termes de conservation de forme et c'est elle qui subit le plus de contraintes mécaniques.
Entoilage tissé pour colliers structurés
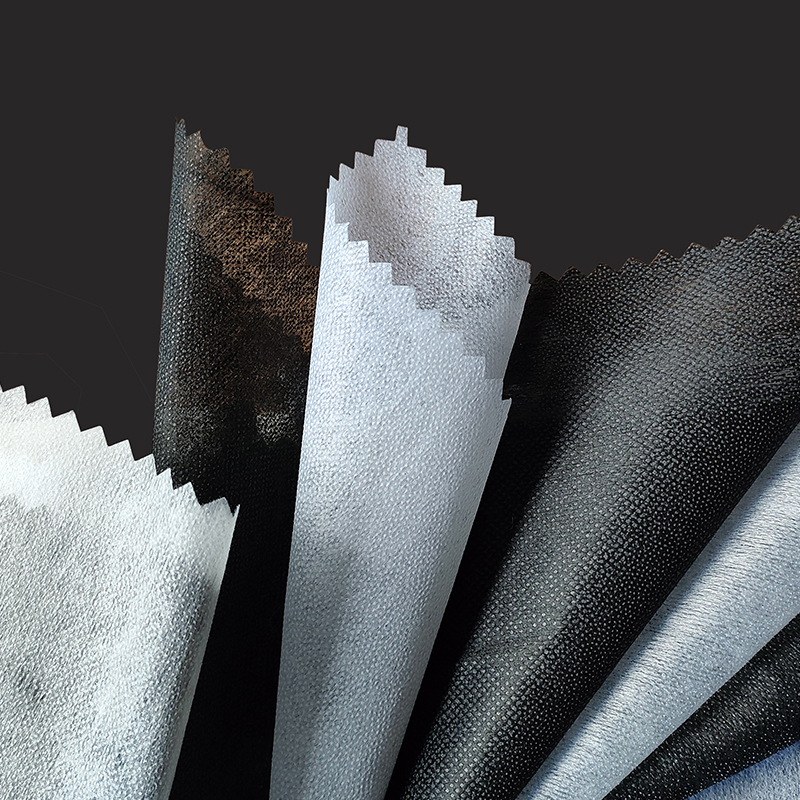
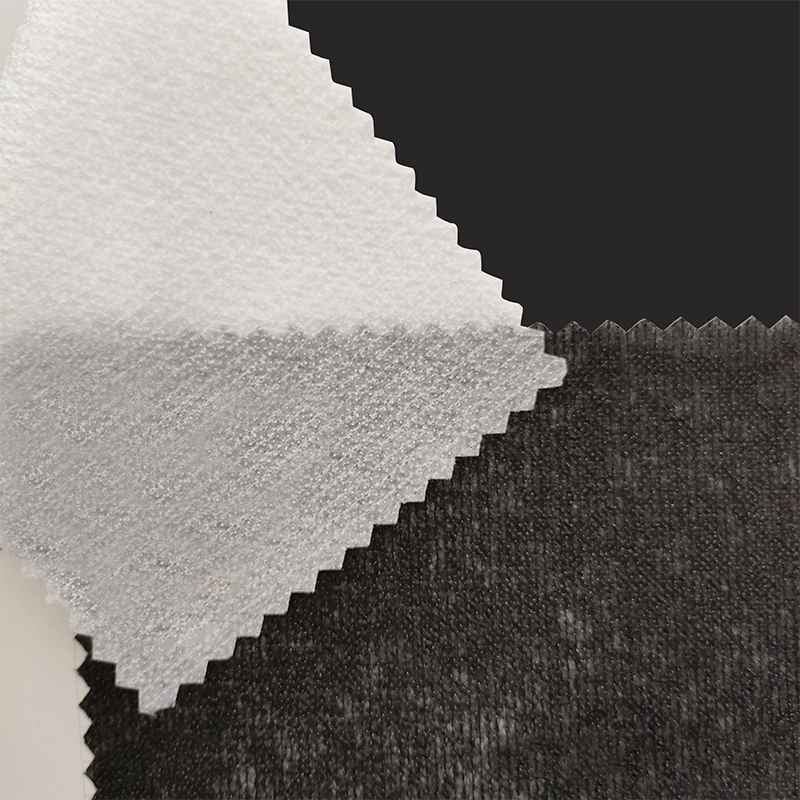
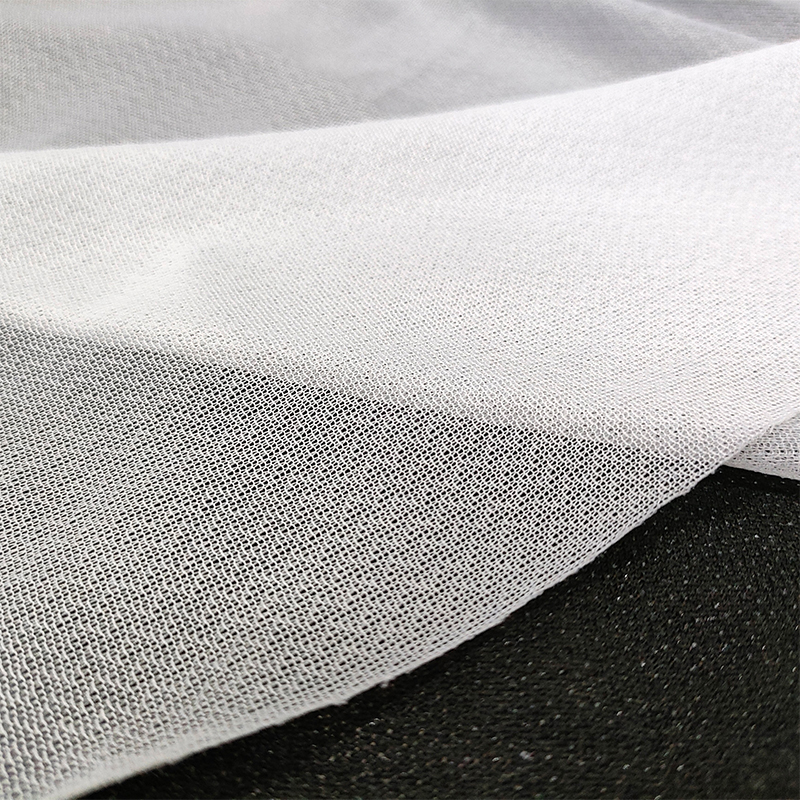
Les entoilages tissés sont fabriqués à partir de coton, de polyester ou de fils mélangés. Ils offrent une rigidité prévisible dans le sens de la chaîne et une flexibilité contrôlée le long de la trame. Pour les cols crantés, à visière et convertibles, les entoilages tissés fournissent les résultats les plus cohérents car ils peuvent être coupés dans le même grain que le tissu extérieur, ce qui rend la ligne de pliage stable et le rouleau propre. Comme nous l'avons expliqué dans notre article sur principaux avantages du tissu d'entoilage tissé , cet alignement des grains est le facteur le plus important pour empêcher la déformation du collier au fil du temps.
Entoilage non tissé pour colliers souples et verticaux
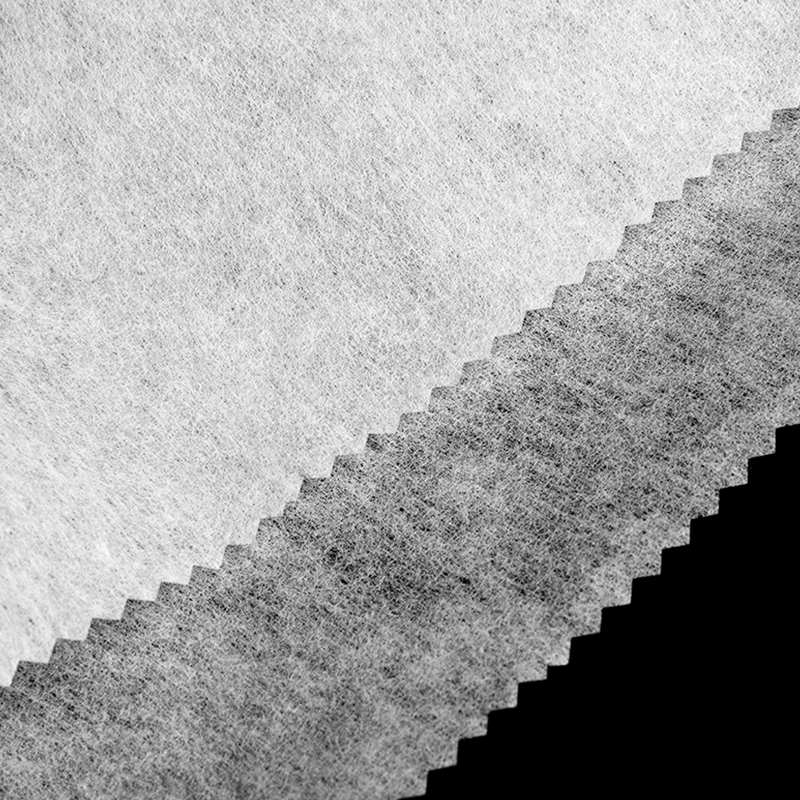
Les entoilages non tissés sont fabriqués en liant des fibres mécaniquement, thermiquement ou chimiquement. Ils n'ont pas de sens de grain, la rigidité est donc uniforme dans toutes les directions. Cela les rend idéaux pour les cols mao, les cols polo et les lignes roulées à col châle où le comportement isotrope empêche la torsion. Le compromis est une récupération de traction plus faible : les non-wonens peuvent perdre leur forme après des pliages répétés, ils ne sont donc pas recommandés pour les revers très structurés des manteaux tailleurs haut de gamme. Notre entoilage tissé uni ou sergé à 50 à 80 g/m² est un cheval de bataille pour les cols de manteau d'épaisseur moyenne qui nécessitent un soutien équilibré.
Classement du poids et son impact sur les performances du collier
Le poids de l’entoilage est le moyen le plus rapide de communiquer la rigidité, mais ce n’est pas le seul facteur. Le même entoilage g/m² peut être doux ou rigide au toucher selon le diamètre de la fibre, la densité de tissage, le type d'enduction et le motif d'enduction. Une approche pratique consiste à utiliser le rapport poids/coque-tissu : pour les tissus extérieurs de 200 à 300 g/m², choisir un entoilage dans la gamme 40 à 60 g/m² ; pour des coques de 300 à 450 g/m², choisissez 55 à 85 g/m² ; et pour les coques au dessus de 450 g/m², utilisez 80 à 120 g/m² ou un stratifié toile/cheveux. Ces ratios s'appliquent à la plupart des gammes de produits d'entoilage tissé, quel que soit le fournisseur spécifique.
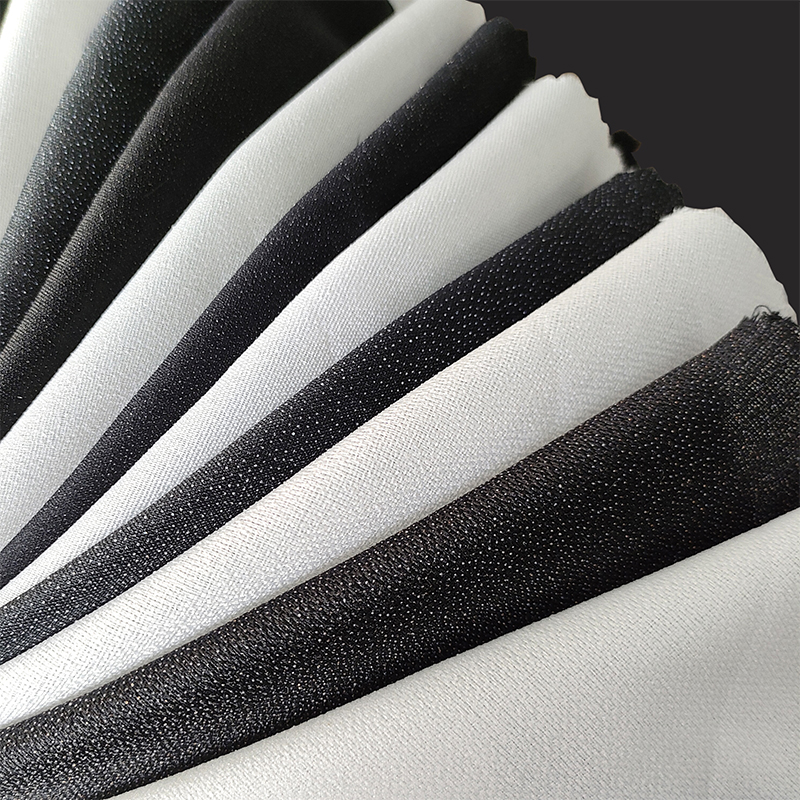 Entoilage tissé uni et sergé pour une mise en forme fiable L'entoilage tissé offre une bonne résistance à l'abrasion et une bonne stabilité dimensionnelle, ce qui en fait un choix fiable pour faire correspondre le poids de l'entoilage au tissu extérieur pour une performance constante du col. Voir le produit →
Considérations techniques pour la construction du collier
Quel que soit le type de col, quatre paramètres techniques déterminent si le col fonctionnera bien sur la ligne de production et dans la garde-robe du client.
- Température de fusion : Les adhésifs polyamide nécessitent entre 150 et 170 °C au niveau de la ligne de colle. Les fusibles basse température avec revêtements copolyester s'activent entre 130 et 145 °C. Un dépassement de la température recommandée de plus de 10 °C peut fondre à travers l'entoilage et percuter le tissu extérieur.
- Pression et maintien : Les presses à fusion industrielles délivrent 2,5 à 5,5 bars. Les tissus fins et délicats nécessitent une pression plus faible ; les laines lourdes nécessitent le haut de gamme. Le temps de séjour varie de 10 à 15 secondes, selon le type de presse.
- Contrôle du retrait : Les entoilages de qualité doivent rétrécir moins que 1 pour cent en chaîne et trame après 10 minutes à 160 °C . Un rétrécissement plus élevé fait froncer le collier après le lavage ou le nettoyage à sec. Testez toujours le retrait de l’entoilage par rapport au tissu extérieur avant la production en vrac.
- Stabilisation de la ligne de rouleau de collier : La ligne de roulement d’un revers ou d’un col châle est l’endroit où se concentre la tension de pliage. Ajout d'un ruban ou support de tissu tricoté le long de la ligne de rouleau à 1 cm à l'intérieur du pli empêche le bord plié de s'étirer lors du pressage et de l'usure.
Pour un aperçu complet des catégories et propriétés d'entoilage, vous pouvez parcourir notre gamme de produits d'entoilage et faites correspondre chaque type de collier à une spécification testée.
Défauts courants du collier et comment les prévenir
Le tableau ci-dessous répertorie les cinq défauts de col que nous constatons le plus fréquemment dans les usines de confection, ainsi que la cause profonde habituelle et les mesures correctives.
| Défaut | Cause fondamentale | Correction |
|---|---|---|
| Effondrement du rouleau de col | Entoilage trop mou pour le poids de la coque | Augmentez le g/m² d'entoilage ou utilisez un produit tissé gratté |
| Bords de col en coupe ou recourbés | Entoilage coupé en fil droit au lieu d'en biais | Recoupez l'entoilage à 45 degrés pour les sections de col incurvées |
| Plissage au niveau du revers | Le retrait de l'entoilage dépasse 1 pour cent | Entoilage pré-rétréci ou passage à un produit à faible retrait |
| Délaminage après nettoyage à sec | Température de fusion inférieure à la plage de fusion de l'adhésif | Vérifiez la température de la presse au niveau de la ligne de colle ; augmenter de 5 à 10 °C |
| Encoche béante | Rigidité inégale entre les sections du col et du revers | Utilisez des poids d'entoilage assortis des deux côtés de l'encoche |
Chacun de ces défauts peut être évité grâce à un processus de sélection d’entoilage structuré. Il est plus rapide et moins coûteux de tester cinq échantillons avant la production en vrac que de retravailler cinq cents colliers après découpe.
Foire aux questions
Q1 : Tous les cols de manteaux ont-ils besoin d’une doublure ?
Pas tous, mais la plupart le font. Un col laissé complètement non doublé risque de se plier de manière imprévisible au niveau de la ligne de pliage, de tomber au niveau des pointes et de se froisser après seulement quelques usages. Les exceptions sont les cols fabriqués à partir de tissus autoportants tels que le melton de laine épaisse, certaines coques en tricot technique et certains synthétiques structurés qui sont suffisamment rigides en eux-mêmes. Même dans ces cas-là, un entoilage léger de 20 à 40 g/m² est souvent ajouté à la pièce sous le col pour stabiliser la couture et éviter que le tissu ne s'étire pendant la couture.
Q2 : Quelle est la différence entre l'entoilage thermocollant et l'entoilage cousu pour les cols ?
L'entoilage fusible est doté d'un revêtement adhésif thermoplastique appliqué sur une face. La chaleur et la pression le lient directement au tissu extérieur, créant une seule couche inséparable. L'entoilage cousu, également appelé tissu thermocollant ou toile capillaire, est cousu dans le vêtement plutôt que collé. La construction cousue est traditionnelle dans la confection haut de gamme car elle permet au revers de fléchir plus naturellement, mais elle demande plus de main d'œuvre et est plus coûteuse. Pour la plupart des commandes supérieures à 5 000 unités, l’entoilage thermocollant est la norme en raison de sa consistance et de sa rapidité d’application.
Q3 : Quelle doublure est la meilleure pour un col de manteau en laine ?
Pour un tissu d'enduction en laine typique dans la gamme de 300 à 450 g/m², un entoilage tissé de 55 à 85 g/m² avec un enduction à points en polyamide est le plus fiable. Si le col est de style châle, utilisez une doublure tissée grattée coupée en biais. Si la laine est un melton épais supérieur à 450 g/m², passez à une toile ou une doublure en cheveux de l'ordre de 90 à 120 g/m² pour éviter que le revers ne s'effondre sous le poids du tissu.
Q4 : La même doublure peut-elle être utilisée pour chaque type de collier ?
Techniquement, oui, une seule doublure fonctionnera sur tous les styles de col. Mais le collier ne conviendra pas à au moins certains d’entre eux. Un seul poids d'entoilage ne peut pas offrir à la fois le revers net d'un col en pointe et le doux enroulement d'un col châle. Pour une petite série de production avec un seul tissu extérieur, nous vous recommandons de préparer des bandes d'échantillons de 30 cm de large composées de deux ou trois poids d'entoilage et de les presser dans des colliers d'essai. La différence visuelle entre 45 g/m² et 70 g/m² sur une même coque en laine est immédiatement visible.
Q5 : Comment puis-je empêcher la boucle du col après la production ?
La courbure du col, où les bords extérieurs se replient vers le haut ou vers le bas, est causée par un décalage entre la rigidité à la flexion de la coque et de l'entoilage. Une cause classique est la fusion d'un adhésif à couverture totale qui rigidifie davantage l'entoilage que la coque dans une direction, créant ainsi un moment de flexion différentiel. Les solutions incluent le passage à un motif de points adhésifs discontinus, la coupe de l'entoilage en biais ou l'ajout d'un ruban thermocollant étroit le long du bord extérieur pour égaliser la tension. Les tests effectués sur trois températures de fusion et deux poids d'entoilage résolvent normalement le problème en une journée.