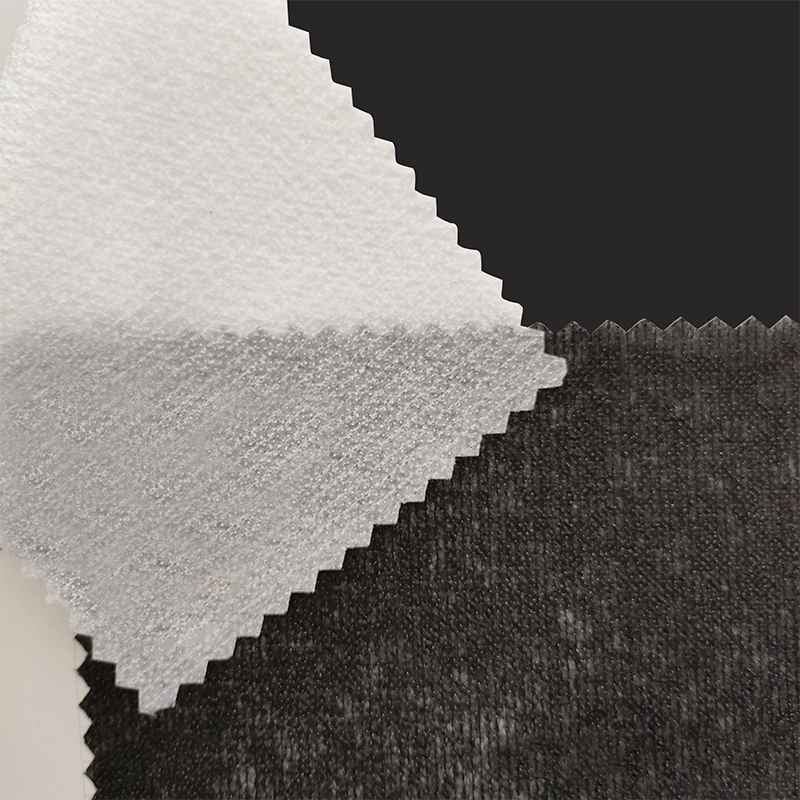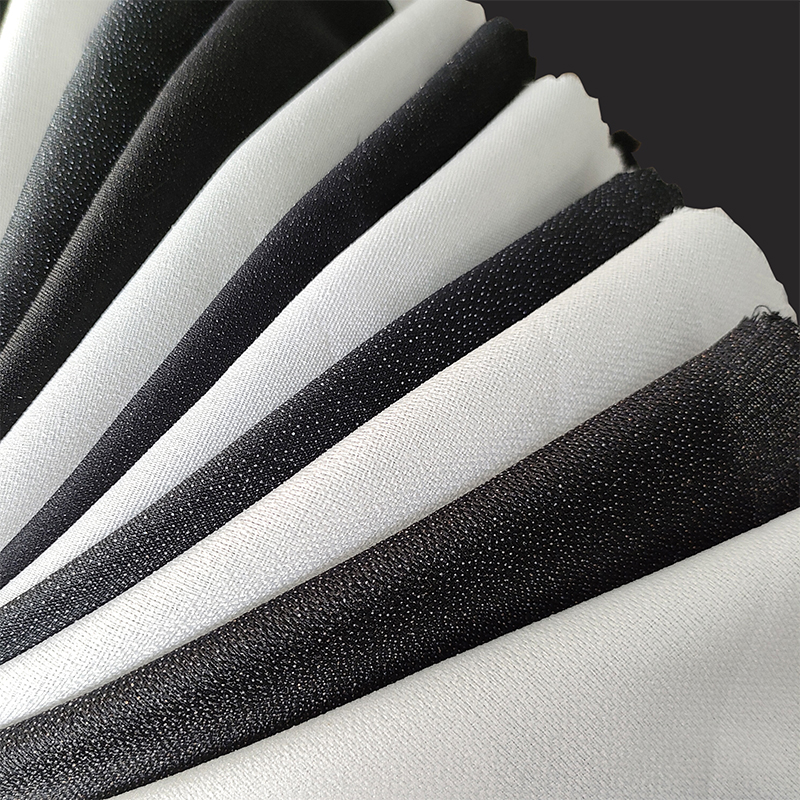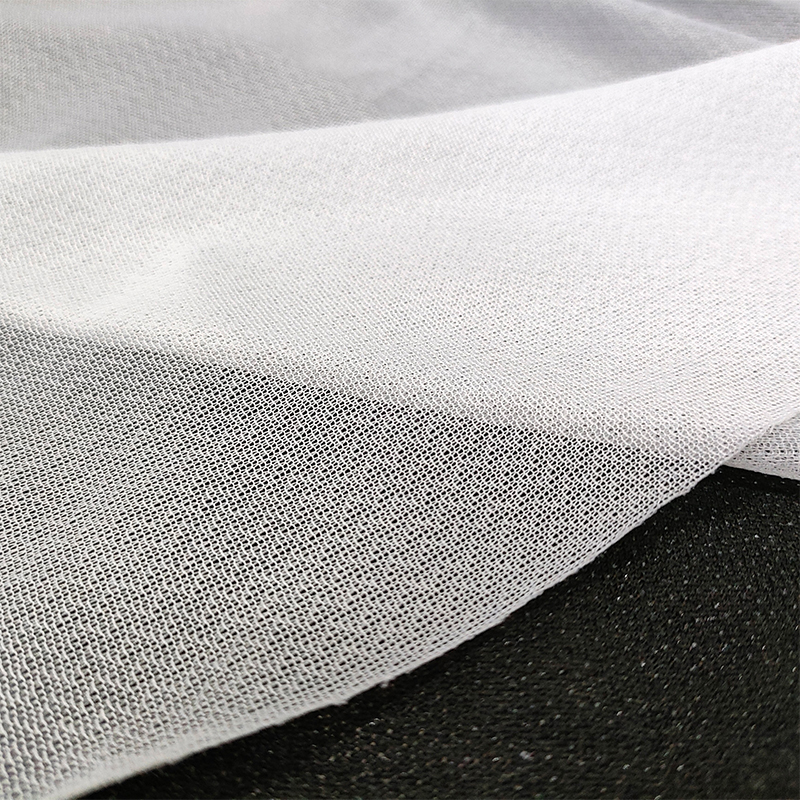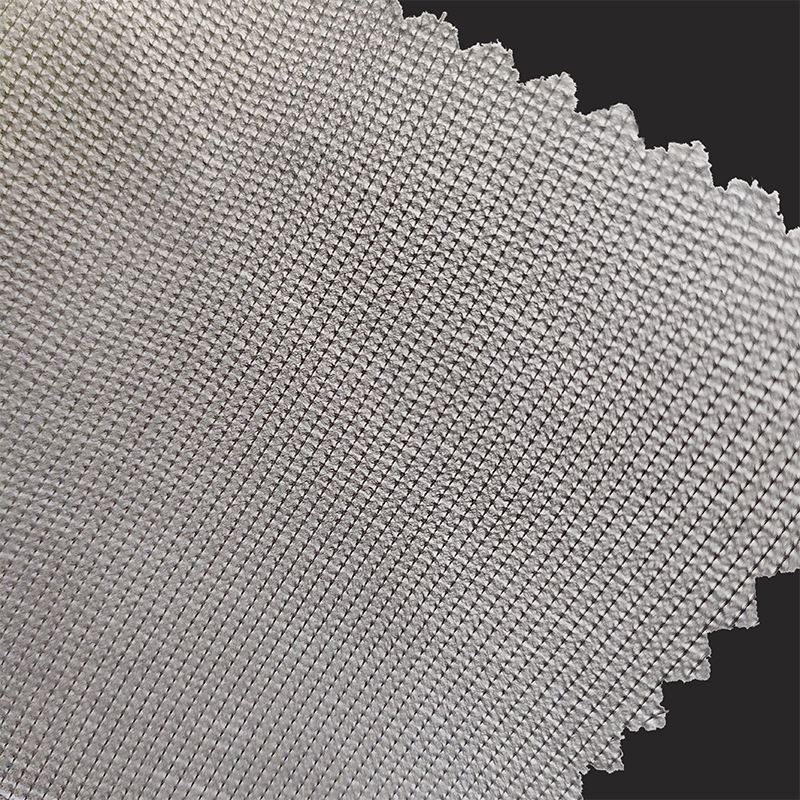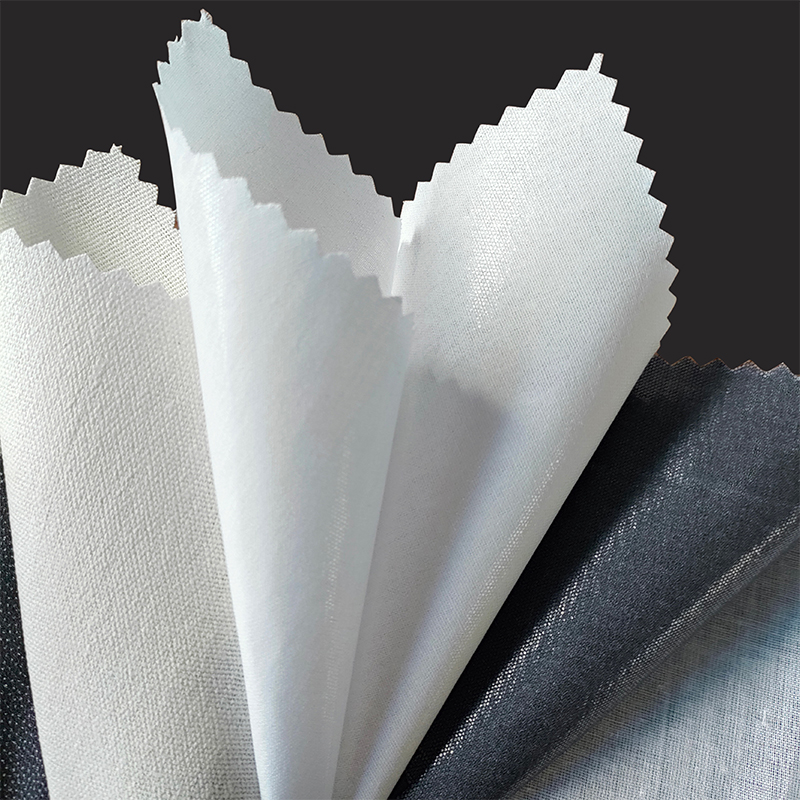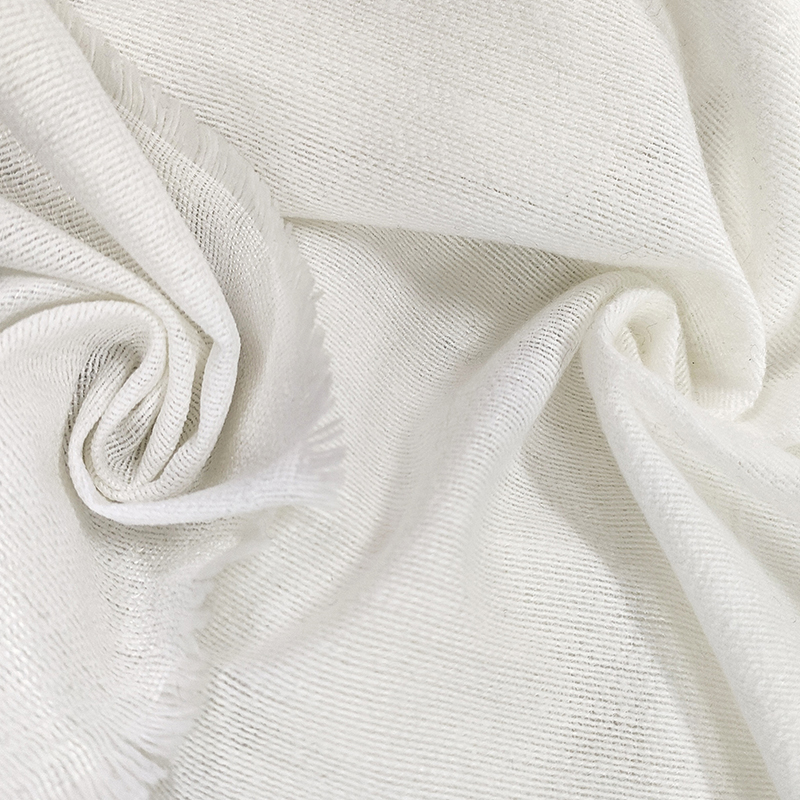
Entoilage non tissé est le tissu de renfort le plus largement utilisé dans la fabrication de vêtements commerciaux. Il stabilise les tissus extérieurs, contrôle le drapé et conserve sa forme malgré l'usure et les lavages répétés, le tout pour une fraction du coût des entoilages tissés. Contrairement aux matériaux tissés qui nécessitent une préparation, un tissage et une finition du fil, l'entoilage non tissé est produit directement à partir de bandes de fibres, ce qui le rend plus léger, plus rapide à obtenir et cohérent dans toutes les directions.
Le choix de l’entoilage non tissé affecte directement l’apparence, le toucher et les performances d’un vêtement en production. La sélection du mauvais poids, de la mauvaise méthode de collage ou du mauvais système adhésif peut entraîner des bulles, des transparences, une rigidité ou un délaminage. Ce guide explique les principaux types d'entoilage non tissé, comment les adapter à votre tissu extérieur et à votre utilisation finale, et ce qu'il faut vérifier lors de la fusion afin que vous puissiez rédiger des spécifications en toute confiance.
Qu’est-ce que l’entoilage non tissé ?
L'entoilage non tissé est une feuille plate et flexible fabriquée à partir de fibres discontinues ou filamenteuses qui sont liées ensemble par des processus mécaniques, thermiques ou chimiques au lieu d'être tissées ou tricotées. Les fibres sont d'abord disposées en une bande lâche, puis consolidées pour atteindre l'épaisseur et la densité requises. Le polyester est la matière première la plus courante en raison de sa stabilité dimensionnelle et de sa résistance au lavage ; le polyamide, la viscose et le coton recyclé sont également utilisés pour répondre à des exigences spécifiques en matière de toucher et de durabilité.
La principale différence avec l’entoilage tissé réside dans la structure :
- Entoilage tissé a des fils de chaîne et de trame entrelacés, ce qui lui confère une haute résistance à la traction mais crée également une direction de grain. Il se comporte différemment sur le biais que sur le fil droit.
- Entoilage non tissé n'a pas de direction de grain. Ses propriétés sont quasiment isotropes, ce qui signifie que le renfort se comporte de la même manière quel que soit l'angle de coupe.
Cette isotropie est un avantage pratique. Les pièces du patron peuvent être emboîtées plus près les unes des autres, il n'y a aucun risque de distorsion du biais lors de la fusion et les bords coupés ne s'effilochent pas à l'intérieur du vêtement. Le compromis est que l'entoilage non tissé a généralement une ténacité et un allongement inférieurs à ceux d'une construction tissée comparable. Il n'est donc pas recommandé pour les zones soumises à des contraintes continues élevées, à moins qu'un type de non-tissé renforcé tel qu'un lien par points ou un PP-TPU soit spécifié.
Pour les applications thermocollantes, l'entoilage non tissé est enduit d'un adhésif thermoplastique tel que le polyamide (PA), le polyester (PES) ou l'éthylène-acétate de vinyle (EVA). L'adhésif fond lors de la fusion et se fixe sur le tissu extérieur. La bande de base étant uniforme, les points adhésifs se répartissent uniformément sur la surface, ce qui réduit le risque de marques visibles sur le tissu extérieur par rapport aux substrats tissés irréguliers.
Principaux types d'entoilage non tissé
Différentes filières de production créent des comportements d’entoilage très différents. Cinq types dominent aujourd’hui l’industrie du vêtement :
1. Entoilage non tissé à liaison chimique
Les fibres sont pulvérisées ou saturées d’un liant acrylique ou latex, puis séchées et durcies au four. Le liant verrouille les fibres ensemble à leurs points de croisement. Cette méthode produit un entoilage doux et souple avec un excellent drapé, c'est pourquoi elle est fréquemment utilisée dans les cols de chemises, les poignets et les corsages de robes légères. Il peut être fabriqué avec un système de liant à base d’eau qui maintient les émissions de COV à un faible niveau, et il accepte bien le revêtement par points pour les versions fusibles.
2. Entoilage non tissé Thermo-Bond
L'entoilage non tissé Thermo-liaison utilise des fibres bicomposantes à faible point de fusion qui se ramollissent et fusionnent lorsqu'elles sont chauffées dans un four à air traversant ou sur une calandre chauffée. Aucun liant chimique n’est ajouté, le résultat est donc exceptionnellement propre, uniforme et dimensionnellement stable. Ce type a un toucher légèrement plus net que le liant chimique, ce qui en fait un candidat idéal pour les devants structurés, les ceintures et les pièces de vêtements d'extérieur qui doivent maintenir un pli. Il résiste également mieux au nettoyage à sec que certaines toiles liées au latex.
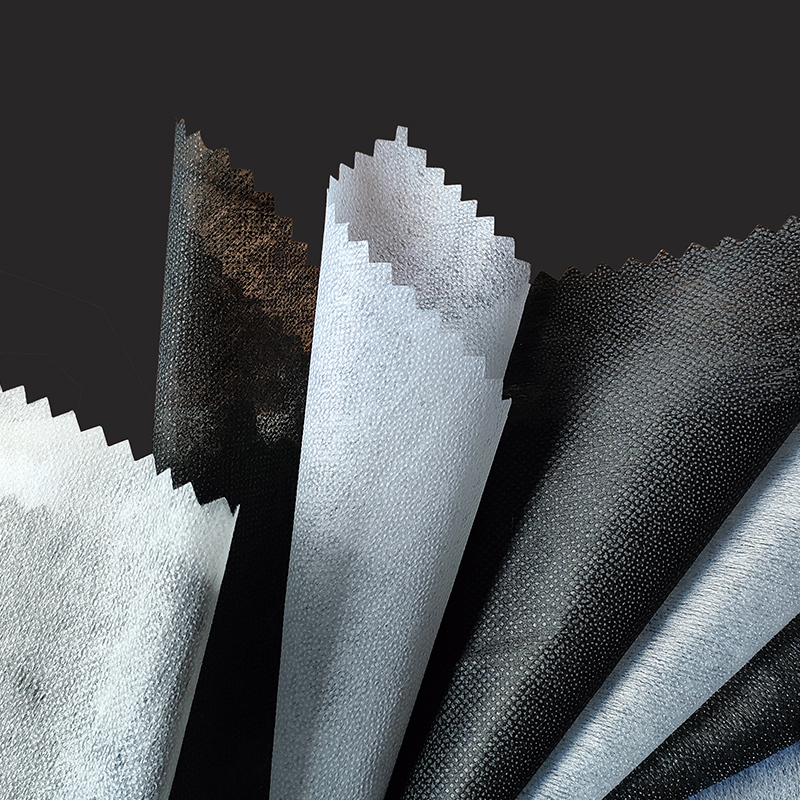 Entoilage non tissé Thermobond pour pièces de vêtements structurées Cet entoilage non tissé thermofusionné utilise des fibres bicomposantes à faible point de fusion pour une main propre et uniforme et une stabilité dimensionnelle. Il convient aux devants structurés, aux ceintures et aux vêtements d'extérieur et offre une meilleure résistance au nettoyage à sec que les toiles liées au latex. Voir le produit →
3. Entoilage non tissé Stitch-Bond
Une nappe de fibres est renforcée par un système de points tricotés en chaîne qui parcourent la nappe. Les points offrent une résistance à la traction élevée et une récupération élastique qu'une bande purement liée ne peut pas atteindre. L'entoilage cousu est un choix fiable pour les tricots, les tissus en jersey et les vêtements exigeants en matière d'élasticité, car il se déplace avec le tissu et reprend sa forme sans distorsion permanente.
4. Entoilage non tissé PP Spunbond
Les filaments continus de polypropylène sont extrudés, disposés en une bande aléatoire et liés par chaleur et pression. Le polypropylène spunbond est solide pour son poids, naturellement résistant à l'eau et à la plupart des produits chimiques. Il est largement utilisé dans les vêtements d'extérieur, les casquettes, les vêtements de sport et les vêtements de travail industriels où un renfort rigide et résistant est nécessaire sans l'encombrement des toiles de cheveux tissées.
5. Entoilage élastique PP-TPU
Il s'agit d'un composite de base non tissée en polypropylène combiné à un film de polyuréthane thermoplastique (TPU) ou à des filaments élastiques. Il offre un étirement contrôlé dans une ou les deux directions, puis récupère sans affaissement. L'entoilage élastique PP-TPU est spécifié pour les ceintures, les décolletés, les ouvertures de manches et les vêtements de performance où la couture doit s'étirer avec le corps et se refermer proprement.
| Tapez | Méthode de liaison | Poids typique | Meilleures applications |
|---|---|---|---|
| Liaison chimique | Liant acrylique ou latex | 25 à 80 g/m² | Chemises, robes, chemisiers |
| Thermo-bond | Fusion de fibres à faible point de fusion | 30 à 120 g/m² | Devants et ceintures structurés |
| Liaison par points | Points de tricot chaîne | 60 à 180 g/m² | Tricots, vêtements stretch |
| Filé-bond PP | Collage de calandre thermique | 40 à 150 g/m² | Vêtements d'extérieur, casquettes, vêtements de travail |
| Elastique PP-TPU | Film TPU ou stratification élastique | 70 à 200 g/m² | Ceintures, vêtements de performance |
Entoilage non tissé thermocollant ou non thermocollant : de quoi avez-vous besoin ?
La réponse courte : si votre ligne de production dispose d'une presse à fusion et que votre tissu extérieur peut tolérer la chaleur et la pression, choisissez le thermocollant. Si vous travaillez avec des tissus sensibles à la chaleur comme certains synthétiques ou des soies perlées, ou si le vêtement nécessite une respirabilité maximale, choisissez un tissu non thermocollant (cousu).
L'entoilage thermoplastique non tissé porte une couche d'adhésif thermoplastique sur une face. Lors de la fusion à 140-160°C, sous une pression de 2-4 bars et pendant 12-18 secondes, l'adhésif fond et lie l'entoilage au tissu extérieur. La liaison est instantanée et uniforme, ce qui accélère considérablement la production et réduit le coût de la main-d'œuvre par rapport à la couture de l'entoilage en place.
L'entoilage non thermocollant n'a pas d'adhésif. Il est cousu au tissu en tant que couche séparée, soit par une couture, soit par un matelassage lâche. L'entoilage cousu est le choix le plus sûr lorsque le tissu extérieur présente un revêtement, une surface thermoplastique ou un tissage délicat qui serait écrasé ou fondu par le processus de fusion. Il est également utilisé en haute couture où l'artisan souhaite un contrôle maximal sur la structure du vêtement.
| Facteur | Fusible | Non fusible |
|---|---|---|
| Adhésif | Revêtement par points PA, PES, EVA ou TPU | Aucun |
| Demande | Presse à fusion à chaleur et pression | Couture ou quilting |
| Vitesse | Élevé, adapté à la production de masse | Faible, à forte intensité de main d'œuvre |
| Idéal pour | Coton, mélanges de laine, synthétiques tissés | Soies transparentes, tissus enduits, couture |
| Limitation | La chaleur peut rigidifier ou marquer certains tissus | Ajoute du temps de couture ; peut se froncer s'il n'est pas assorti |
Dans la pratique commerciale, l'entoilage non tissé thermocollant représente la majorité du volume car les presses à fusion font déjà partie de l'équipement standard dans la plupart des usines de confection. Conservez un petit stock d'entoilage non thermocollant pour la confection d'échantillons et pour les tissus spéciaux qui ne supportent pas la chaleur.
Comment sélectionner le bon entoilage non tissé
La sélection commence par le tissu extérieur et se termine par un essai de fusion. Effectuez ces cinq vérifications dans l’ordre :
- Faites correspondre le poids. Pesez votre tissu extérieur en grammes par mètre carré (g/m²). Une doublure non tissée légère ou moyenne doit généralement représenter 30 à 60 % du poids du tissu extérieur pour un renforcement doux. Pour les zones structurées comme les cols et les poignets, montez entre 70 et 100 %. Pour un tissu extérieur de 120 g/m², une doublure de 40 à 70 g/m² est généralement sûre ; pour un tissu d'extérieur de 250 g/m², envisagez 100 à 180 g/m².
- Définissez la cible du drapé. Un collier impeccable et bombé nécessite une doublure thermo-liée ou chimique avec une finition ferme. Un chemisier doux et fluide a besoin d’une doublure à liaison chimique légère. Maintenez l'entoilage contre le tissu extérieur et laissez-le tomber naturellement ; la combinaison doit se déplacer comme une seule couche et non se battre.
- Confirmez les paramètres de fusion. Les entoilages non tissés thermocollants standards fabriqués par des fabricants établis fondent bien à 140-160°C, 2-4 bars, 12-18 secondes. Si votre presse de fusion fonctionne à une température plus basse ou à un cycle plus court, demandez à votre fournisseur une variante d'adhésif basse température.
- Testez le barré et la transparence. Placez un échantillon fondu devant une boîte à lumière. Aucun point adhésif ne doit être visible sur le visage. Décollez ensuite l'entoilage à la main une fois refroidi ; le tissu extérieur doit se déchirer ou s'étirer avant que le lien adhésif ne se détache.
- Vérifier le comportement de lavage. Fusionnez les échantillons et effectuez-les un cycle de lavage régulier à la température qu'utilisera votre client. Mesurez le délaminage, le bouillonnement et le retrait. Si l'entoilage rétrécit de plus de 2 pour cent alors que la coque ne rétrécit que de 0,5 pour cent, le vêtement se froncera au niveau des coutures.
 Entoilage élastique PP TPU pour tissus extensibles Cette doublure en tricot léger s'associe à des tissus extensibles d'épaisseur moyenne tels que des leggings et des soutiens-gorge de sport, offrant une élasticité élevée, une bonne récupération et une forte tenue, utile lors de la sélection d'une doublure pour des vêtements de performance qui doivent bouger avec le tissu extérieur. Voir le produit →
Ne sautez pas l’essai de fusion. Les fabricants proposent des réglages recommandés, mais chaque tissu extérieur a sa propre composition chimique de surface, sa porosité et sa propre récupération d'humidité. Un essai de 30 centimètres suffit pour déterminer si l'entoilage et le tissu sont compatibles avant d'engager un lot de production complet.
Applications clés dans la production de vêtements
L'entoilage non tissé apparaît dans presque toutes les catégories de vêtements, mais les exigences de performance changent en fonction de l'utilisation finale.
Chemises et chemisiers
Les cols, poignets, pattes de boutonnage et supports de boutons exigent une doublure nette et stable qui conserve sa forme lors du lavage. Les entoilages non tissés à liaison thermique et chimique dans la gamme de 40 à 80 g/m² constituent le choix standard. L'entoilage doit résister au rétrécissement, car un col qui rétrécit plus vite que le corps de la chemise s'enroulera aux extrémités.
Costumes, vestes et manteaux sur mesure
Les panneaux avant et les revers utilisent traditionnellement une doublure en cheveux tissés, mais les versions non tissées sont de plus en plus spécifiées pour les constructions en demi-toile et en fusion complète. Un non-tissé thermolié d'un poids de 90 à 140 g/m² fournit la substance nécessaire pour un rouleau de revers sans le coût plus élevé des mélanges de laine tissés. Pour la zone de la poitrine, un non-tissé cousu est utilisé pour maintenir la récupération pendant le port.
Tricots et pulls
Les décolletés, les emmanchures et les coutures des épaules des tricots nécessitent une doublure qui s'étire avec le tissu et reprend sa forme sans s'affaisser. Les entoilages élastiques Stitch-bond et PP-TPU sont préférés ici car ils tolèrent des contraintes multidirectionnelles et ne se plissent pas lorsque le tricot est cousu avec une surjeteuse.
Vêtements d'extérieur et de performance
Les vestes imperméables, les coupe-vent et les vêtements techniques utilisent une doublure non tissée PP spunbond car elle n'absorbe pas l'humidité et ne se délamine pas lorsqu'elle est exposée à la pluie ou à la condensation. L'entoilage doit également tolérer la fusion à basse température afin que la membrane imperméable du tissu extérieur ne soit pas endommagée.
Broderies et points décoratifs
L’entoilage non tissé sert également de stabilisateur de broderie. Les supports non tissés détachables, découpés et solubles dans l'eau soutiennent le tissu pendant la couture à grande vitesse, puis sont retirés ou coupés. Cette famille de produits est techniquement un tissu non tissé et partage les mêmes lignes de production que l'entoilage, c'est pourquoi de nombreux fournisseurs d'accessoires vestimentaires s'approvisionnent auprès du même partenaire.
Comment est fabriqué l’entoilage non tissé
Comprendre les étapes de production vous aide à résoudre les problèmes de qualité en usine. Le complet processus de fabrication d'entoilage non tissé commence par l’ouverture et le nettoyage des fibres, puis suit cette séquence :
- Création de sites Internet. Les fibres discontinues nettoyées sont cardées ou déposées à l'air pour former une bande uniforme. Les produits filamenteux tels que le spunbond PP sont posés directement à partir de l'extrudeuse.
- Collage. La nappe est consolidée par l'une des méthodes décrites ci-dessus : saturation de liant chimique, activation thermique de fibres à faible point de fusion ou aiguilletage/couture mécanique.
- Revêtement (pour les types fusibles). Un adhésif thermoplastique est appliqué selon un motif de points sur un côté à l'aide d'une tête de revêtement par points ou par dispersion. La taille et le pas des points sont sélectionnés en fonction du tissu de coque et des conditions de fusion.
- Finition. La bande enduite passe dans une chambre de séchage, puis dans une calandre qui fixe l'épaisseur et le lissé final.
- Inspection. Les rouleaux sont vérifiés pour l'uniformité du revêtement, le poids de la bande et la résistance à la traction avant le refendage et l'emballage.
Un fabricant réputé fournira une fiche technique pour chaque rouleau, répertoriant le g/m², le type de revêtement, la densité des points, la fenêtre de fusion, le pourcentage de retrait et la résistance au pelage. Ces paramètres doivent apparaître sur la fiche technique que vous partagez avec votre équipe de production.
Défauts courants et comment les prévenir
La plupart des plaintes concernant l'entoilage remontent à des paramètres de fusion ou à des spécifications d'entoilage incorrectes. Le tableau ci-dessous répertorie les défauts observés le plus souvent dans les usines et les étapes pratiques de correction.
| Défaut | Cause typique | Correction |
|---|---|---|
| Bulles ou poches d'air | Pression ou temps de fusion insuffisants ; humidité sur le tissu extérieur | Augmenter la pression de 0,5 bar ; prolonger le temps de fusion de 3 secondes ; pré-sécher le tissu |
| Points adhésifs visibles sur le visage | Poids du revêtement trop élevé ; la température de fusion dépasse la plage adhésive | Spécifiez un poids de revêtement inférieur ; réduire la température de 10°C |
| Délaminage après lavage | Classe d'adhésif incorrecte pour l'étiquette d'entretien | Utilisez un adhésif PA pour le lavage à l'eau ; Adhésif PES pour nettoyage à sec |
| Plissage au niveau des lignes de couture | Rétrécissement de l'entoilage supérieur à celui du tissu extérieur | Demandez un entoilage pré-rétréci ; vérifier les valeurs de retrait sur la fiche technique |
| Sensation de main rigide et rigide | Poids de l'entoilage trop élevé pour le tissu extérieur | Passez à la gamme GSM inférieure suivante et testez à nouveau le drapé. |
Considérations environnementales et de durabilité
Les acheteurs et les équipes de conformité évaluent désormais les fournisseurs d'entoilage sur leur performance environnementale, et pas seulement sur leur prix et leurs délais de livraison. Trois domaines méritent une attention particulière lors de l’approvisionnement en entoilage non tissé :
- Teneur en fibres recyclées. Le polyester recyclé et le coton recyclé peuvent remplacer les fibres vierges dans de nombreuses constructions d'entoilage non tissées sans changement notable dans leurs performances. Un produit composé de 50 à 80 % de fibres recyclées réduit l’empreinte carbone intégrée du vêtement.
- Options solubles dans l’eau. Les produits non tissés solubles dans l'eau froide et dans l'eau chaude éliminent l'élimination des déchets de support détachables lors des opérations de broderie. Le support se dissout complètement lors du processus de lavage, réduisant ainsi les déchets solides en usine et au niveau du consommateur.
- Chimie des liants et des adhésifs. Certains entoilages non tissés à liaison chimique reposent encore sur des liants à base de solvants. Demandez à votre fournisseur des formulations acryliques à base d’eau ou sans solvant. Ces produits répondent à des exigences plus strictes en matière de gestion des produits chimiques et améliorent la qualité de l’air intérieur dans les salles de découpe.
 Entoilage non tissé à liaison chimique pour la résistance aux hautes températures Fabriqué principalement à partir de polyester avec des options en viscose, cet entoilage résiste au cardage à haute température jusqu'à 260°C. Il existe en différentes sensations et niveaux d'absorption, adaptés aux doublures de vêtements et aux matériaux filtrants, et offre une température de fusion plus basse pour des économies d'énergie. Voir le produit →
La fusion de l’énergie fait également partie de l’équation. Les entoilages à basse température de fusion permettent d'économiser de l'électricité et de réduire le risque de dommages thermiques aux tissus sensibles. Un fournisseur capable de démontrer une qualité de revêtement constante à 140°C plutôt qu'à 160°C vous offre un avantage mesurable en matière de durabilité sur une année de production.
Foire aux questions
Quelle est la différence entre l’entoilage tissé et non tissé ?
L'entoilage tissé est produit en entrelaçant des fils de chaîne et de trame, ce qui lui confère une direction de grain définie, une résistance élevée à la traction et la capacité de supporter des tissus lourds comme les costumes en laine. L'entoilage non tissé est réalisé en liant directement des fibres ; il n'a pas de grain, est plus léger et moins coûteux, résiste à l'effilochage et se comporte de la même manière dans toutes les directions. Pour les vêtements légers et moyens, l’entoilage non tissé est généralement la meilleure solution commerciale.
L’entoilage non tissé peut-il être utilisé sur des tissus extensibles ?
Oui, mais seulement avec la bonne construction. Un non-tissé standard à liaison chimique ou thermoliée a une élasticité limitée et limitera le mouvement du tissu. Pour les tissus extensibles, spécifiez un entoilage non tissé à liaison par points ou un entoilage élastique PP-TPU. Ceux-ci sont conçus pour s'allonger avec le tissu et revenir à leurs dimensions d'origine, ce qui évite les bulles et la distorsion aux points de tension comme les épaules et les ceintures.
Quelle température dois-je utiliser pour fusionner l’entoilage non tissé ?
Les entoilages non tissés thermocollants standards en polyester et polyamide fondent bien à 140-160°C avec un temps de séjour de 12-18 secondes et une pression de 2-4 bars. Confirmez toujours les paramètres recommandés sur la fiche technique du fournisseur et effectuez un essai avec votre tissu extérieur réel, car les colorants de surface, les finitions et la teneur en humidité influencent la formation de liaison.
Pourquoi le motif d’entoilage apparaît-il sur le devant du tissu ?
La transparence se produit lorsque le poids de l'entoilage est trop élevé pour le tissu extérieur, lorsque le revêtement adhésif est trop lourd ou lorsque la température de fusion est supérieure à la plage recommandée et que l'adhésif fond à travers les pores. Passez à un entoilage de g/m² inférieur ou à un revêtement à points plus fin, et réduisez la température de fusion par paliers de 5°C jusqu'à ce que la marque disparaisse sous une boîte à lumière.
Comment calculer le poids d'entoilage correct pour un vêtement ?
Commencez par le poids du tissu extérieur en g/m². Pour un drapé doux et fluide, sélectionnez une doublure comprise entre 30 et 60 % du g/m² du tissu extérieur. Pour les zones qui nécessitent une structure précise, telles que les cols, les poignets et les ceintures, sélectionnez 70 à 100 pour cent. Confirmez ensuite en fusionnant un échantillon et en évaluant la sensation au toucher et l'apparence par rapport à votre norme approuvée.
L’entoilage non tissé résiste-t-il aux lavages et nettoyages à sec répétés ?
Si la classe d'adhésif est adaptée au processus d'entretien, oui. L'adhésif polyamide (PA) est la norme pour le lavage à l'eau ; L'adhésif polyester (PES) résiste aux solvants de nettoyage à sec. La base d'entoilage doit également être pré-rétrécie à un niveau compatible avec le tissu extérieur. Demandez à votre fournisseur les valeurs de retrait et effectuez un test de lavage sur un échantillon fondu avant la production en vrac.